Additive Fertigung · Verfahren und Werkstoffe
Additive Fertigung: Verfahren und Werkstoffe – was hinter dem Wort 3D-Druck steckt
„3D-Druck“ ist ein Sammelwort für sieben Verfahrensfamilien, die sich in Energiequelle, Ausgangsstoff, Bauraum, Aufbaurate und Oberfläche so unterscheiden wie Schmieden von Gießen. Für den Rohrleitungsbau zählen fünf Metallverfahren: das Laserstrahlschmelzen im Pulverbett, das Elektronenstrahlschmelzen, das Auftragschweißen mit Pulver oder Draht und das Binder Jetting. Diese Seite erklärt sie in Klartext, sagt, welche Werkstoffe sie verarbeiten, warum ein gedruckter 1.4404 nicht derselbe Werkstoff ist wie ein geschmiedeter – und wo additive Fertigung ihre Stärke hat. Am Ende: der Kunststoff-3D-Druck, der auf Baustelle und im Lager längst angekommen ist.
- Norm
- ISO/ASTM 52900 (Terminologie, sieben Kategorien)
- Metallverfahren
- PBF-LB/M · PBF-EB/M · DED-LB · DED-Arc (WAAM) · BJT/M
- Werkstoffe
- 1.4404, 1.4542, Nickelbasis, Titan, Aluminium; Draht: Baustahl, Edelstahl, Duplex
- Bauraum
- Pulverbett klein bis mittel · Auftragschweißen groß
- Nacharbeit
- Wärmebehandlung, Stützen entfernen, Zerspanen, optional HIP
- Kunststoff
- MEX (FDM), Lasersintern – nur Lehren, Modelle, Halterungen
Was additive Fertigung ist
Additive Fertigung baut ein Bauteil aus einem digitalen Modell schichtweise auf – Werkstoff wird hinzugefügt, nicht abgetragen wie beim Drehen oder Fräsen und nicht umgeformt wie beim Schmieden. ISO/ASTM 52900 ordnet alle Verfahren in sieben Kategorien: Pulverbettschmelzen (PBF), Auftragschweißen mit gerichteter Energie (DED), Binder Jetting (BJT), Materialextrusion (MEX), Material Jetting (MJT), Schichtlaminierung (SHL) und Photopolymerisation (VPP). Das Kurzzeichen nennt Kategorie, Energiequelle und Werkstoff: PBF-LB/M ist Pulverbettschmelzen mit Laserstrahl in Metall, DED-Arc ist Auftragschweißen mit Lichtbogen. Wer ein Angebot oder ein Gutachten liest, braucht diese Kurzzeichen – sie stehen im Glossar.
Der Werkstoff trägt dieselbe Nummer – und ist doch ein anderer. Ein Bauteil aus 1.4404, im Pulverbett geschmolzen, hat dieselbe chemische Zusammensetzung wie ein geschmiedetes Stück aus 1.4404. Aber es ist ein anderer Werkstoffzustand: schichtweise erstarrt, mit richtungsabhängigen Eigenschaften (Anisotropie), Eigenspannungen, Restporosität und einer Oberfläche, die zerspant werden muss. Eine Erzeugnisnorm wie EN 10222 für Schmiedestücke oder EN 10216 für Rohre gibt es dafür nicht – genau deshalb braucht das drucktragende gedruckte Teil ein Einzelgutachten (siehe Regelwerk und Zulassung). Wärmebehandlung und heißisostatisches Pressen (HIP) gleichen vieles an, ersetzen die Erzeugnisnorm aber nicht.
Die fünf Metallverfahren im Vergleich
Die Tabelle stellt die Metallverfahren nebeneinander – Energiequelle, Ausgangsstoff, Stärke und Grenze. Was fehlt, ist bewusst weggelassen: Herstellernamen von Anlagen und Preise. Größenordnungen von Bauraum und Aufbaurate sind Fachwissen der Verfahrensfamilie, keine Herstellerwerte.
| Verfahren | Kurzzeichen | Energie | Ausgangsstoff | Stärke | Grenze |
|---|---|---|---|---|---|
| Laserstrahlschmelzen im Pulverbett (Metall) | PBF-LB/M | Laser | Metallpulver | innenliegende Kanäle, dünne Wände, Einzelstück und Kleinserie mit hoher Geometriefreiheit | Bauraum, geringe Aufbaurate, Pulverkosten, Restporosität und Anisotropie ohne HIP |
| Elektronenstrahlschmelzen im Pulverbett (Metall) | PBF-EB/M | Elektronenstrahl (Vakuum) | Metallpulver | vorgewärmter Bauraum (geringe Eigenspannungen), reaktive Werkstoffe wie Titan im Vakuum | wenige Stahllegierungen qualifiziert, grobe Oberfläche, für Rohrleitungsteile kaum relevant |
| Laser-Auftragschweißen mit Pulver (DED) | DED-LB/M (Pulver) | Laser | Metallpulver (Duese) | Reparatur und Aufbau auf Bestandsteilen, Plattieren, Werkstoffübergänge, große Bauteile | keine feine Innengeometrie, Aufmischung mit dem Grundwerkstoff, Zerspanen immer nötig |
| Lichtbogen-Drahtauftrag (WAAM) | DED-Arc (WAAM) | Lichtbogen (MSG, WIG, Plasma) | Schweissdraht | große Bauteile zu geringen Werkstoffkosten, schweißqualifizierte Drähte, von ASME Code Case 3020 und API 20S erfasst | grobe Auflösung, hohe Wärmeeinbringung und Verzug, keine dünnen Wände oder Innenkanäle |
| Binder Jetting mit anschließendem Sintern (Metall) | BJT/M | Bindemittel + Sinterofen | Metallpulver | Serien kleiner Teile zu niedrigen Kosten, keine Stützstrukturen | Sinterschrumpf und Porosität, begrenzte Größe, keine bekannte Druckgeräte-Qualifizierung |
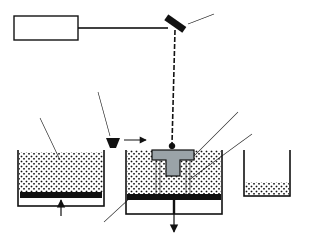
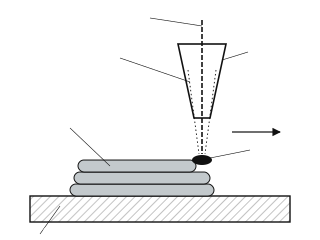
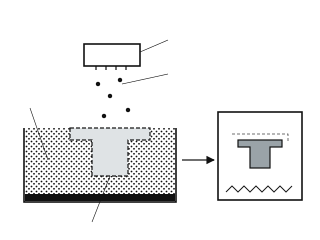
Pulverbettschmelzen mit Laser (PBF-LB/M)
Das Verfahren der meisten zertifizierten Druckgeräteteile: Ein Laser schmilzt Metallpulver Schicht für Schicht in einem Bauraum von typisch bis etwa 400 mm Kantenlänge. Es kann innenliegende Kanäle, dünne Wände und Gitterstrukturen, die kein anderes Verfahren erreicht – und es ist langsam, teuer je Kilogramm und braucht Stützstrukturen, Wärmebehandlung und Zerspanen der Funktionsflächen. Restporosität und Anisotropie sind ohne HIP nicht wegzudiskutieren; die Prüfung innerer Fehler verlangt Computertomografie, wo Ultraschall an der rauen Oberfläche scheitert.
Elektronenstrahlschmelzen (PBF-EB/M)
Der Elektronenstrahl arbeitet im Vakuum bei vorgewärmtem Pulverbett – geringe Eigenspannungen, gut für Titan und reaktive Legierungen. Für Stahl sind wenige Legierungen qualifiziert, die Oberfläche ist gröber; im Rohrleitungsbau spielt es kaum eine Rolle.
Auftragschweißen mit Pulver (DED-LB) und mit Draht (DED-Arc, WAAM)
Auftragschweißen ist die älteste additive Fertigung: Ein Laser oder ein Lichtbogen schmilzt Pulver oder Draht auf ein Grundteil oder eine Grundplatte. Mit Laser und Pulver werden Sitze, Spindeln und Verschleißflächen repariert und plattiert – präzise, mit geringer Wärmeeinbringung. Mit Lichtbogen und Draht (WAAM) entstehen große Stahlteile zu geringen Werkstoffkosten: Rohlinge, Stutzen, Sonderteile in Meterlänge, aus schweißqualifizierten Drähten – grob, mit hoher Wärmeeinbringung und Verzug, immer mit Zerspanen aller Funktionsflächen. Weil es Schweißen ist, greift das Regelwerk des Schweißens; in der ASME-Welt deckt Code Case 3020 den Lichtbogen-Drahtauftrag für drucktragende Teile ab.
Binder Jetting (BJT/M)
Ein Bindemittel verklebt Pulver zum Grünling, der anschließend gesintert wird. Schnell und günstig für Serien kleiner Teile, ohne Stützstrukturen – aber mit 15 bis 20 % Sinterschrumpf, Restporosität und begrenzter Größe. Für drucktragende Rohrleitungsteile ist keine Qualifizierung bekannt.
Wo additive Fertigung ihre Stärke hat – und wo nicht
Ihre Stärke: das Einzelstück und die Kleinserie, für die sich kein Werkzeug und keine Schmiedeform lohnt; Bauteile mit innenliegenden Kanälen, die sich nicht bohren lassen (Verteiler, Wärmetauscherkerne, Kühlkanäle in Gehäusen); Gewichtsersparnis durch Gitterstrukturen; das Ersatzteil, für das der Hersteller kein Werkzeug mehr hat; die Reparatur auf dem Bestandsteil. Ihre Schwäche: alles, was in Masse gewalzt, gezogen, geschmiedet oder gegossen wird – also fast alles, was im Rohrleitungsbau eine Produktnorm hat. Lange, schlanke Geometrien wie Rohre passen in keinen Bauraum; rotationssymmetrische Teile wie Reduzierungen dreht die Drehmaschine dichter, schneller und günstiger. Der Preis je Kilogramm gedrucktem Werkstoff liegt um Größenordnungen über dem des gewalzten – wie weit, hängt von Werkstoff, Verfahren und Nacharbeit ab und gehört in die Kalkulation des Einzelfalls.
Wer druckt eigentlich? Pumpen- und Armaturenhersteller für ihre eigenen Teile – KSB betreibt seit 2003 additive Fertigung und ist seit 2020 vom TÜV SÜD für die additive Fertigung von Bauteilen nach Druckgeräterichtlinie zertifiziert, mit Laufrädern, Gehäusen mit Heizkanälen und Ersatzteilen als Anwendungsfällen. Daneben Druckdienstleister, Instandhaltungen großer Betreiber, Werften und Forschungseinrichtungen. Der Fachgroßhandel druckt nicht: Seine Aufgabe ist das genormte Teil ab Lager – und das Wissen, wann es das bessere ist.
Kunststoff-3D-Druck im Rohrleitungsbau: Lehren ja, Leitungen nein
Der Drucker mit Kunststofffilament (Materialextrusion, FDM) oder das Lasersintern von Polyamid steht in vielen Werkstätten – und ist dort sinnvoll: Bohrlehren und Anreißschablonen, Passmuster zum Anhalten am Bestand, Modelle für die Besprechung mit dem Kunden, Halterungen und Schutzkappen für Flansche und Rohrenden im Lager. Was nicht geht: gedruckte Formteile für Druckleitungen. Sie sind nicht druckdicht (Lagenhaftung, Porosität), nicht kriechfest unter Dauerlast und Temperatur, und sie haben keine Zulassung – weder nach DVGW noch nach der Trinkwasserverordnung. Wer Kunststoffrohrsysteme braucht, findet sie als geprüfte Systeme bei den Kunststoffsystemen von GF: PP, PE, PVDF und ABS mit Formteilen, Fügetechnik und Zulassung aus einer Hand.
| Verfahren | Kurzzeichen | Ausgangsstoff | Stärke | Grenze |
|---|---|---|---|---|
| Materialextrusion (Kunststoff, FDM) | MEX/P (FDM) | Kunststofffilament (PLA, PETG, PA, PP) | Lehren, Passmuster, Modelle, Halterungen und Schutzkappen für Baustelle und Lager | nicht druckdicht, nicht kriechfest, nicht für Druckleitungen oder Trinkwasser zugelassen |
| Lasersintern (Kunststoff, SLS) | PBF-LB/P (SLS) | Kunststoffpulver (PA 12, PA 11) | funktionsfähige Kunststoffteile ohne Stützen, Kleinserie | dieselben Grenzen wie Materialextrusion für Druck und Trinkwasser |
Weiter im Thema
Der Themenkreis: Additive Fertigung im Rohrleitungsbau · Metall und Stahl: Bauteilklassen · Regelwerk und Zulassung · Eignungsmatrix · Anfragehelfer Sonderteil.
Aus dem Bestand: Werkstoffe · Werkszeugnisse nach EN 10204 · Prüfverfahren · Normen-Wegweiser · Flansche · Armaturen.
Häufige Fragen zu Verfahren und Werkstoffen
Was bedeutet PBF-LB/M?
Pulverbettschmelzen (Powder Bed Fusion) mit Laserstrahl (Laser Beam) in Metall – das Kurzzeichen nach ISO/ASTM 52900. Umgangssprachlich Laserschmelzen oder SLM.
Ist WAAM Schweißen oder Drucken?
Beides: Der Lichtbogen-Drahtauftrag ist additive Fertigung (DED-Arc) und zugleich Schweißen – deshalb gelten Schweißverfahrensprüfung, Schweißerqualifikation und die zerstörungsfreie Prüfung wie an einer Naht.
Kann man Duplex oder Nickelbasis drucken?
Ja – als Pulver im Pulverbett und im Laserauftrag, als Draht im Lichtbogenauftrag. Die Frage ist nicht, ob es geht, sondern welche Eigenschaften der gedruckte Zustand hat und wer sie bescheinigt.
Was ist HIP?
Heißisostatisches Pressen: Das Bauteil wird unter hohem Gasdruck und hoher Temperatur nachverdichtet, Restporen schließen sich. Für drucktragende gedruckte Teile oft Teil der Qualifizierung.
Darf ich gedruckte Kunststoffteile in die Leitung setzen?
Nein – nicht in Druckleitungen und nicht in Trinkwasser. Für Lehren, Modelle, Halterungen und Schutzkappen sind sie gut geeignet.
Werkstoff und Erzeugnisform aus einer Hand
Nennen Sie uns Werkstoff, Erzeugnisform und Größe – wir liefern Schmiedestücke, Rohre, Formstücke und Flansche bescheinigt nach EN 10204 ab Lager oder auf Bestellung.
Jetzt anfragenIhre Anfrage an Zickwolff
Senden Sie uns, was Sie haben – Bezeichnung, Norm, Menge, Termin. Den Rest klären wir mit Ihnen.
Eine Position oder eine Frage
Anfrage senden
Nicht lagernd? Wir beschaffen es – auch Einzelteile.
Bezeichnung, Norm und Menge genügen.
Mehrere Positionen
Stückliste senden
200 Positionen? Eine Stückliste genügt – wir liefern komplett.
Als Datei anhängen.
Hilfreich, falls schon bekannt: Projekt und Land, Termin, Zeugnisse, Verpackung und Sprache der Packlisten. Fehlt etwas, fragen wir nach.
Es eilt
Express anfragen
Bis wann brauchen Sie es? Express-Lieferung, auf Wunsch bis auf die Baustelle.
Schreiben Sie dazu, bis wann Sie das Material brauchen – wir sagen Ihnen, was möglich ist.
Fachliche Grundlage: ISO/ASTM 52900 (Terminologie), DIN/TS 17026:2020-10 und E DIN EN 13445-14:2025-01 (Anwendungsbereiche), Richtlinie 2014/68/EU Anhang I Nr. 4, EN 1092-1, EN 10253, EN 10216/10217, EN 10204, ASME PTB-13-2021, API Std 20S (2025), DNV-ST-B203 (2025), UBA-Bewertungsgrundlage für metallene Werkstoffe (2026) – jeweils aus den frei zugänglichen Anwendungsbereichen und Rechtstexten; Herstellerangabe KSB zur zertifizierten Fertigung (2020). Einschätzungen der Eignung sind unsere; die verbindliche Bewertung eines drucktragenden Teils liegt bei der benannten Stelle und beim Hersteller. Keine Preise, keine Lieferzusage. Angaben ohne Gewähr.