Fabrication additive · Procédés et matériaux
Fabrication additive : procédés et matériaux – ce qui se cache derrière le mot impression 3D
« Impression 3D » est un terme générique pour sept familles de procédés qui diffèrent par la source d’énergie, la matière de départ, le volume de construction, le taux de dépôt et la surface autant que la forge diffère de la fonderie. Pour la tuyauterie comptent cinq procédés métal : la fusion laser sur lit de poudre, la fusion par faisceau d’électrons, le dépôt sous énergie concentrée avec poudre ou fil et la projection de liant. Cette page les explique en clair, dit quels matériaux ils mettent en œuvre, pourquoi un 1.4404 imprimé n’est pas le même matériau qu’un 1.4404 forgé – et où la fabrication additive a sa force. Pour finir : l’impression 3D plastique, arrivée depuis longtemps sur le chantier et dans l’entrepôt.
- Norme
- ISO/ASTM 52900 (terminologie, sept catégories)
- Procédés métal
- PBF-LB/M · PBF-EB/M · DED-LB · DED-Arc (WAAM) · BJT/M
- Matériaux
- 1.4404, 1.4542, base nickel, titane, aluminium ; fil : acier de construction, inox, duplex
- Volume de construction
- Lit de poudre petit à moyen · rechargement grand
- Parachèvement
- Traitement thermique, retrait des supports, usinage, HIP en option
- Plastique
- MEX (FDM), frittage laser – seulement gabarits, maquettes, supports
Ce qu’est la fabrication additive
La fabrication additive construit une pièce couche par couche à partir d’un modèle numérique – on ajoute de la matière, on ne l’enlève pas comme au tournage ou au fraisage et on ne la déforme pas comme à la forge. L’ISO/ASTM 52900 classe tous les procédés en sept catégories : fusion sur lit de poudre (PBF), dépôt sous énergie concentrée (DED), projection de liant (BJT), extrusion de matière (MEX), projection de matière (MJT), stratification de feuilles (SHL) et photopolymérisation en cuve (VPP). L’abréviation nomme la catégorie, la source d’énergie et le matériau : PBF-LB/M est la fusion sur lit de poudre par faisceau laser dans le métal, DED-Arc le dépôt sous énergie concentrée à l’arc. Qui lit une offre ou une évaluation a besoin de ces abréviations – elles figurent dans notre glossaire.
Le matériau porte le même numéro – et c’est pourtant un autre. Une pièce en 1.4404, fondue sur lit de poudre, a la même composition chimique qu’une pièce forgée en 1.4404. Mais c’est un autre état de matériau : solidifié couche par couche, avec des propriétés dépendant de la direction (anisotropie), des contraintes résiduelles, une porosité résiduelle et une surface qui doit être usinée. Il n’existe pas pour cela de norme de produit comme l’EN 10222 pour les pièces forgées ou l’EN 10216 pour les tubes – c’est précisément pourquoi la pièce imprimée sous pression exige une évaluation particulière (voir Réglementation et homologation). Le traitement thermique et la compression isostatique à chaud (HIP) compensent beaucoup, mais ne remplacent pas la norme de produit.
Les cinq procédés métal comparés
Le tableau met les procédés métal côte à côte – source d’énergie, matière de départ, force et limite. Ce qui manque est volontairement omis : les noms de fabricants de machines et les prix. Les ordres de grandeur du volume de construction et du taux de dépôt sont le savoir général de la famille de procédés, pas des valeurs de fabricants.
| Procédé | Abréviation | Énergie | Matière de départ | Force | Limite |
|---|---|---|---|---|---|
| fusion laser sur lit de poudre (métal) | PBF-LB/M | Laser | Metallpulver | canaux internes complexes, parois minces, petites séries et pièces uniques avec une grande liberté géométrique | volume de construction, faible vitesse, coût de la poudre, porosité résiduelle et anisotropie sans HIP |
| fusion par faisceau d’électrons sur lit de poudre | PBF-EB/M | Elektronenstrahl (Vakuum) | Metallpulver | préchauffage (faibles contraintes résiduelles), alliages réactifs comme le titane sous vide | peu d’aciers qualifiés, surface grossière, faible pertinence pour la tuyauterie |
| dépôt sous énergie concentrée par laser (poudre) | DED-LB/M (Pulver) | Laser | Metallpulver (Duese) | réparation et rechargement sur pièces existantes, placage, matériaux à gradient, grandes pièces | pas de géométrie interne fine, dilution avec le métal de base, usinage toujours nécessaire |
| fabrication additive arc-fil (WAAM) | DED-Arc (WAAM) | Lichtbogen (MSG, WIG, Plasma) | Schweissdraht | grandes pièces à faible coût matière, fils de soudage qualifiés, couvert par ASME Code Case 3020 et API 20S | faible résolution, fort apport de chaleur et déformation, pas de parois minces ni de canaux internes |
| projection de liant (métal, fritté) | BJT/M | Bindemittel + Sinterofen | Metallpulver | séries de petites pièces à faible coût, sans supports | retrait de frittage et porosité, taille limitée, pas de qualification connue pour les équipements sous pression |
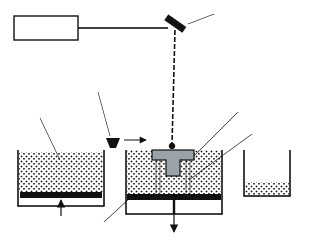
Fusion sur lit de poudre par laser (PBF-LB/M)
Le procédé de la plupart des pièces d’équipements sous pression certifiées : un laser fond la poudre métallique couche par couche dans un volume de construction allant typiquement jusqu’à 400 mm d’arête environ. Il réalise des canaux internes, des parois minces et des structures en treillis qu’aucun autre procédé n’atteint – et il est lent, cher au kilogramme et exige des structures de support, un traitement thermique et l’usinage des surfaces fonctionnelles. Porosité résiduelle et anisotropie ne se discutent pas sans HIP ; le contrôle des défauts internes réclame la tomographie là où les ultrasons échouent sur la surface rugueuse.
Fusion par faisceau d’électrons (PBF-EB/M)
Le faisceau d’électrons travaille sous vide avec un lit de poudre préchauffé – faibles contraintes résiduelles, bon pour le titane et les alliages réactifs. Pour l’acier, peu d’alliages sont qualifiés, la surface est plus grossière ; en tuyauterie, le procédé ne joue guère de rôle.
Dépôt sous énergie concentrée avec poudre (DED-LB) et avec fil (DED-Arc, WAAM)
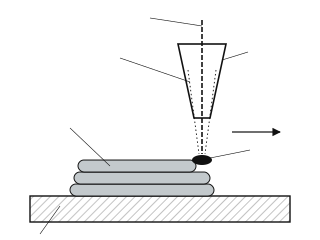
Le rechargement est la plus ancienne fabrication additive : un laser ou un arc fond de la poudre ou du fil sur une pièce de base ou une plaque de base. Avec laser et poudre, on répare et on plaque sièges, tiges et surfaces d’usure – avec précision et faible apport de chaleur. Avec arc et fil (WAAM) naissent de grandes pièces en acier à faible coût de matière : ébauches, tubulures, pièces spéciales d’un mètre de long, à partir de fils qualifiés pour le soudage – grossier, avec apport de chaleur élevé et déformation, toujours avec usinage de toutes les surfaces fonctionnelles. Comme c’est du soudage, les règles du soudage s’appliquent ; dans le monde ASME, le Code Case 3020 couvre le dépôt arc-fil pour les pièces sous pression.
Projection de liant (BJT/M)
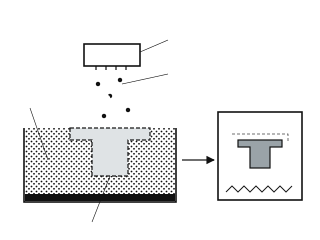
Un liant agglomère la poudre en pièce verte, qui est ensuite frittée. Rapide et bon marché pour des séries de petites pièces, sans structures de support – mais avec 15 à 20 % de retrait au frittage, une porosité résiduelle et une taille limitée. Pour les pièces de tuyauterie sous pression, aucune qualification n’est connue.
Où la fabrication additive a sa force – et où non
Sa force : la pièce unique et la petite série pour lesquelles aucun outillage ni aucune matrice de forge ne se justifie ; les pièces à canaux internes qui ne se percent pas (collecteurs, noyaux d’échangeurs, canaux de refroidissement dans les corps) ; le gain de masse par structures en treillis ; la pièce de rechange pour laquelle le fabricant n’a plus d’outillage ; la réparation sur la pièce existante. Sa faiblesse : tout ce qui est laminé, étiré, forgé ou moulé en masse – c’est-à-dire presque tout ce qui a une norme de produit en tuyauterie. Les géométries longues et élancées comme les tubes n’entrent dans aucun volume de construction ; les pièces de révolution comme les réductions, le tour les fait plus denses, plus vite et moins cher. Le prix au kilogramme de matière imprimée dépasse de plusieurs ordres de grandeur celui de la matière laminée – de combien, cela dépend du matériau, du procédé et du parachèvement et relève du calcul au cas par cas.
Qui imprime, au fond ? Les fabricants de pompes et de robinetterie pour leurs propres pièces – KSB pratique la fabrication additive depuis 2003 et est certifié depuis 2020 par le TÜV SÜD pour la fabrication additive de composants selon la directive équipements sous pression, avec roues, corps à canaux de chauffage et pièces de rechange comme cas d’application. À côté, des prestataires d’impression, les services de maintenance de grands exploitants, des chantiers navals et des instituts de recherche. Le négociant technique n’imprime pas : sa tâche est la pièce normalisée sur stock – et le savoir de quand elle est la meilleure.
Impression 3D plastique en tuyauterie : gabarits oui, conduites non
L’imprimante à filament plastique (extrusion de matière, FDM) ou le frittage laser de polyamide se trouve dans beaucoup d’ateliers – et y a du sens : gabarits de perçage et de traçage, pièces d’essai à présenter sur l’existant, maquettes pour la discussion avec le client, supports et capuchons de protection pour brides et extrémités de tubes à l’entrepôt. Ce qui ne marche pas : des raccords imprimés pour conduites sous pression. Ils ne sont pas étanches à la pression (adhérence des couches, porosité), pas résistants au fluage sous charge et température durables, et ils n’ont aucune homologation – ni DVGW ni selon le règlement sur l’eau potable. Qui a besoin de systèmes de tuyauterie plastique les trouve comme systèmes éprouvés dans les systèmes plastiques GF : PP, PE, PVDF et ABS avec raccords, technique d’assemblage et homologation d’une seule source.
| Procédé | Abréviation | Matière de départ | Force | Limite |
|---|---|---|---|---|
| extrusion de matière (thermoplastiques) | MEX/P (FDM) | Kunststofffilament (PLA, PETG, PA, PP) | gabarits, modèles, supports et capuchons de protection pour le chantier et le stock | non étanche à la pression, pas de fluage maîtrisé, non homologué pour la tuyauterie sous pression ni l’eau potable |
| frittage laser (polymères) | PBF-LB/P (SLS) | Kunststoffpulver (PA 12, PA 11) | pièces plastiques fonctionnelles sans supports, petites séries | mêmes limites que l’extrusion pour la pression et l’eau potable |
Pour aller plus loin
Le thème : Fabrication additive en tuyauterie · Métal et acier : classes de pièces · Réglementation et homologation · Matrice d’aptitude · Assistant de demande pièce spéciale.
Dans notre gamme : Matériaux · Certificats selon EN 10204 · Méthodes d’essai · Guide des normes · Brides · Robinetterie.
Questions fréquentes sur les procédés et matériaux
Que signifie PBF-LB/M ?
Fusion sur lit de poudre (Powder Bed Fusion) par faisceau laser (Laser Beam) dans le métal – l’abréviation selon ISO/ASTM 52900. Dans le langage courant : fusion laser ou SLM.
Le WAAM, c’est du soudage ou de l’impression ?
Les deux : le dépôt arc-fil est de la fabrication additive (DED-Arc) et en même temps du soudage – c’est pourquoi la qualification du mode opératoire, la qualification du soudeur et le contrôle non destructif s’appliquent comme sur une soudure.
Peut-on imprimer du duplex ou de la base nickel ?
Oui – en poudre sur lit de poudre et en dépôt laser, en fil en dépôt à l’arc. La question n’est pas si c’est possible, mais quelles propriétés a l’état imprimé et qui les certifie.
Qu’est-ce que le HIP ?
La compression isostatique à chaud : la pièce est densifiée après coup sous haute pression de gaz et haute température, les pores résiduels se referment. Pour les pièces imprimées sous pression, souvent partie de la qualification.
Puis-je monter des pièces plastiques imprimées dans la conduite ?
Non – ni dans les conduites sous pression ni dans l’eau potable. Pour les gabarits, maquettes, supports et capuchons de protection, elles conviennent bien.
Matériau et forme de produit d’une seule source
Indiquez-nous matériau, forme de produit et dimension – nous fournissons pièces forgées, tubes, raccords et brides certifiés selon l’EN 10204, sur stock ou sur commande.
Demander un prixVotre demande à Zickwolff
Envoyez-nous ce dont vous disposez – désignation, norme, quantité, délai. Nous clarifions le reste avec vous.
Un poste ou une question
Envoyer une demande
Pas en stock ? Nous l’approvisionnons – même à l’unité.
La désignation, la norme et la quantité suffisent.
Plusieurs postes
Envoyer une nomenclature
200 positions ? Une liste suffit – nous livrons complet.
Joignez-la en fichier.
Utile si déjà connu : projet et pays, délai souhaité, certificats, emballage et langue des listes de colisage. S’il manque quelque chose, nous vous le demanderons.
C’est urgent
Demande express
Pour quand ? Livraison express, jusqu’au chantier si besoin.
Indiquez-nous pour quand vous avez besoin du matériel – nous vous disons ce qui est possible.
Base technique : ISO/ASTM 52900 (terminologie), DIN/TS 17026:2020-10 et E DIN EN 13445-14:2025-01 (domaines d’application), directive 2014/68/UE annexe I n° 4, EN 1092-1, EN 10253, EN 10216/10217, EN 10204, ASME PTB-13-2021, API Std 20S (2025), DNV-ST-B203 (2025), base d’évaluation UBA pour les matériaux métalliques (2026) – chacune d’après les domaines d’application et textes juridiques librement accessibles ; indication du fabricant KSB sur la fabrication certifiée (2020). Les appréciations d’aptitude sont les nôtres ; l’évaluation contraignante d’une pièce sous pression relève de l’organisme notifié et du fabricant. Pas de prix, pas d’engagement de livraison. Informations sans garantie.