Guide des normes · Coudes · Notions de base
Coudes – notions de base : modèles, angles, type A/B et fabrication
Voici ce qui vaut pour tout coude à souder bout à bout – quel que soit le matériau : comment la norme de raccords EN 10253 est structurée, ce qui distingue le type A du type B, ce que signifient les modèles 2D, 3D et 5D, quand 45° est un meilleur choix que 90° et ce que signifie sans soudure ou soudé. Il n’y a pas de chiffres ici. Les rayons de cintrage, les cotes centre-extrémité, les séries d’épaisseurs de paroi et les tolérances dépendent du matériau et donc de la partie de la norme – ils figurent, avec un dessin coté, sur les deux pages par matériau.
- Norme
- EN 10253 parties 1 – 4
- Remplace
- DIN 2605
- Angles
- 45° / 90° / 180°
- Modèles
- 2D / 3D / 5D
Qu’est-ce qu’un coude ?
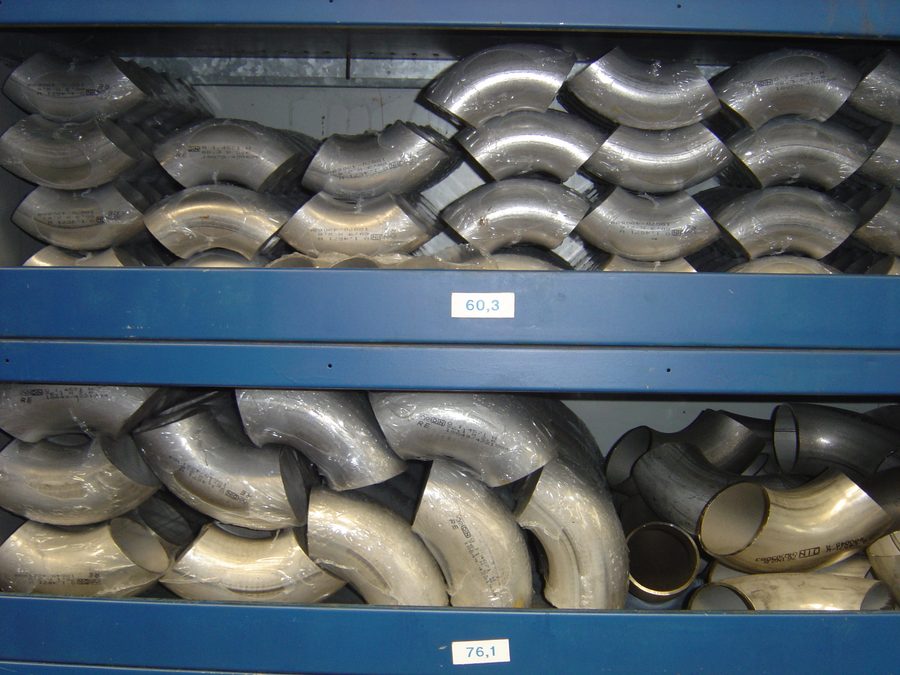
Un coude est un raccord à souder bout à bout qui change la direction d’une conduite – en standard de 45°, 90° ou 180° (angles spéciaux sur demande). Les coudes sont fabriqués en usine et soudés bout à bout dans la conduite. Il faut en distinguer le tube cintré : une pièce cintrée à froid ou à chaud à partir d’un tube droit, aux cotes du client (anciennement DIN 2609), employée lorsqu’aucun coude normalisé ne convient.
Normes : de la DIN 2605 à l’EN 10253
L’ancienne norme allemande de coudes DIN 2605 a été remplacée par la norme européenne EN 10253. L’EN 10253 couvre tous les raccords à souder bout à bout (coudes, tés, réductions, fonds bombés) et se divise en quatre parties :
- Partie 1 : acier non allié sans exigences de contrôle spécifique
- Partie 2 : aciers ferritiques non alliés et alliés avec exigences de contrôle spécifique (la référence dans la construction d’installations)
- Partie 3 : acier inoxydable sans exigences de contrôle spécifique
- Partie 4 : acier inoxydable (austénitique et duplex) avec exigences de contrôle spécifique
Anciennes et nouvelles versions coexistent dans le négoce ; les cotes d’encombrement sont largement identiques (de petits écarts dans les rayons des plus petites tailles ont été alignés sur la DIN 2605 lors de la révision de la norme).
C’est le matériau qui décide de la partie applicable : pour les aciers non alliés et alliés la partie 2, pour les aciers inoxydables la partie 4. Les deux parties sont structurées de la même façon – leurs chiffres, non.
Type A et type B : le facteur de pression
Le facteur de pression X est le rapport entre la résistance à la pression du raccord et celle d’un tube droit de mêmes dimensions, exprimé en pourcentage. Il résulte du formage : au cintrage, l’intrados est refoulé et l’extrados est étiré. La norme connaît pour cela deux exécutions.
Exécution
Type A – facteur de pression réduit
L’épaisseur de paroi correspond à celle du tube de raccordement, aux extrémités à souder comme sur le corps du coude. Le raccord n’atteint donc pas la pleine résistance du tube droit – la norme indique un facteur de pression par modèle et par série d’épaisseurs de paroi. Le type A est le produit courant tenu en stock dans le négoce.
Exécution
Type B – pleine résistance à la pression (épaisseur de paroi selon l’EN 10253)
Le coude est fabriqué de façon à atteindre la résistance du tube droit ; pour cela, la paroi à l’intrados est plus épaisse qu’à l’extrémité à souder. Le type B est choisi lorsque la conduite est pleinement sollicitée dans le calcul.
À l’extrémité à souder, les deux exécutions sont identiques – c’est là que le coude s’adapte au tube, et c’est la seule chose qui compte pour la soudure. La différence tient en un seul point : le facteur de pression X pour le type A, l’épaisseur de paroi à l’intrados pour le type B. Pour le type B, le facteur de pression est, par définition, de 100 %. Les deux valeurs sont données par la recherche de dimensions de la page du matériau concerné, pour la taille choisie.
La correspondance historique pour l’acier : DIN 2605-1 ≈ type A, DIN 2605-2 ≈ type B.
Modèles 2D, 3D, 5D : le rayon de cintrage
Le modèle dit à quel point le coude est serré : le rayon de cintrage est un multiple du diamètre extérieur du tube. Plus le rayon est serré, moins le coude prend de place – et plus la résistance à l’écoulement et l’érosion sont grandes.
| Modèle | Rayon | Propriétés |
|---|---|---|
| 2 (2D) | r ≈ 1 × d | cote d’encombrement la plus courte, perte de charge la plus élevée, érosion la plus forte |
| 3 (3D) | r ≈ 1,5 × d | modèle de référence dans la construction d’installations |
| 5 (5D) | r ≈ 2,5 × d | le coude normalisé le plus favorable à l’écoulement, bien adapté au raclage |
Critères de choix (règles empiriques usuelles dans la profession)
- Encombrement : plus le rayon est petit, plus le montage est compact – ne choisir 2D que si 3D ne peut pas être logé.
- Perte de charge/énergie : le coefficient de perte d’un coude à 90° est nettement plus élevé pour un rayon serré (valeurs indicatives : K ≈ 0,35–0,45 serré, K ≈ 0,25–0,30 pour 1,5D). Avec de nombreux changements de direction, cela s’additionne dans le dimensionnement de la pompe.
- Érosion/abrasion : les rayons serrés dévient plus brutalement – choisir un rayon plus grand pour les fluides chargés de solides ou érosifs ; à l’extrados, l’amincissement de la paroi est plus fort avec un rayon serré.
- Raclage : les conduites raclables exigent de grands rayons (5D ou coudes 3D/5D) ; les coudes serrés peuvent bloquer les racleurs.
- Contraintes : les rayons serrés ont des facteurs d’intensification des contraintes plus élevés – à prendre en compte sous sollicitation cyclique ou thermique.
Toutes les valeurs indicatives de K de cette page sont des valeurs d’orientation sans engagement, tirées de la littérature technique ; elles varient selon la source, la rugosité du tube, le nombre de Reynolds et la géométrie réelle. Pour le dimensionnement, ce sont le calcul propre au projet et les données des fabricants qui font foi.
Les rayons que chaque norme contient réellement et les combinaisons de modèle et d’angle qui existent figurent sur les pages par matériau – ils ne coïncident pas. Deux exemples : dans l’EN 10253-4, il n’existe pas de coude à 45° en modèle 2D, et la même norme contient en plus les modèles métriques D+100, 3DM et 5DM, qui n’existent pas dans la partie 2.
45° ou 90° ?
Un coude à 45° ne produit qu’environ la moitié de la résistance à l’écoulement d’un coude à 90° (valeur indicative K ≈ 0,15–0,20 contre 0,25–0,30 ; longueur de tube équivalente d’environ 16 au lieu d’environ 30 diamètres). Applications typiques du 45° : changements de niveau, conduites d’aspiration de pompes (arrivée douce de l’écoulement), fluides abrasifs, écoulements gravitaires. Deux coudes à 45° avec une manchette peuvent remplacer un coude à 90° (« dog-leg »), mais coûtent des soudures supplémentaires.
Sans soudure ou soudé ?
Les coudes sans soudure (à partir de tube sans soudure) n’ont pas de soudure longitudinale ; ils sont usuels sur le marché pour les coudes à paroi normale et épaisse jusqu’à environ DN 600. Les coudes soudés sont usuels et plus économiques pour les parois minces et les grands diamètres. Les deux modes de fabrication peuvent convenir aux applications sous pression si les normes de produit et de conception applicables sont respectées – ce qui décide, ce sont le facteur de pression (type A/B), le matériau, l’épaisseur de paroi, les contrôles et le code applicable, non le seul mode de fabrication. Dans le marquage, S signifie sans soudure, W soudé.
EN ↔ ASME : les principales différences
- L’ASME B16.9 normalise le long radius (r = 1,5 × NPS) et le short radius (r = 1,0 × NPS ; autrefois une norme à part, l’ASME B16.28, aujourd’hui intégrée à la B16.9) : fonctionnellement, SR ≈ modèle 2D et LR ≈ modèle 3D. L’ASME B16.9 ne connaît pas de modèle normalisé 5D.
- Les rayons sont proches, mais pas identiques : l’ASME calcule en pouces à partir du NPS, l’EN définit des rayons métriques.
- Selon l’ASME, les coudes à 45° n’existent qu’en long radius.
- Épaisseurs de paroi : l’ASME suit les séries de schedules (STD/XS/Sch 40 …), l’EN les séries d’épaisseurs de paroi 1–8 – la partie 2 les donne dans un tableau à part, la partie 4 n’indique des valeurs préférentielles que dans les annexes, et donc seulement pour une partie des diamètres.
- LR est le choix par défaut dans l’environnement ASME (B31.3) ; SR doit être spécifié expressément et vérifié par le calcul.
Et les cotes ?
Cette page n’en donne volontairement aucune. Le rayon de cintrage, la cote centre-extrémité, la série d’épaisseurs de paroi, le facteur de pression et la tolérance dépendent de la partie de la norme et donc du matériau. Les deux pages par matériau montrent pour chaque taille un dessin coté avec les valeurs chiffrées dans le dessin, ainsi que les tableaux de dimensions complets et les tolérances à afficher ou à masquer – les coudes en acier selon l’EN 10253-2 (avec les coudes pour tubes de chaudière, la liste des matériaux et l’étendue des contrôles) et les coudes en acier inoxydable selon l’EN 10253-4 (avec les points où la partie 4 s’écarte volontairement de la partie 2 : cote d’encombrement F au lieu de W, ovalisation selon D/T, tailles sans série d’épaisseurs de paroi) : coudes en acier et coudes en acier inoxydable.
Raccords apparentés de la même norme : tés, réductions, fonds bombés à souder et fonds bombés.
Base technique : EN 10253-1 à -4 (anciennement DIN 2605), ASME B16.9, ASME B31.3 ; valeurs de K tirées de la littérature technique, à titre d’orientation. Toutes les indications sont données sans garantie – seuls font foi les textes de normes en vigueur et les fiches techniques des fabricants. Version française septembre 2026 de la page allemande.