Norm-Ratgeber · Grundlagen
Toleranzen und Grenzabmaße: warum es sie gibt und wie man sie liest
Auf unseren Bauteilseiten steht zu jedem Maß, welchen Bereich die Norm zulässt. Diese Seite erklärt die Ebene darunter: warum es diese Bereiche überhaupt gibt, wie eine Zahl in eine Norm kommt – und warum „kein Grenzwert“ in einer Norm drei verschiedene Dinge bedeuten kann. Tabellenwerte stehen hier keine. Die gehören an das Teil, um das es geht.
Warum kein Maß ohne Bereich auskommt
Ein Rohrbogen mit dem Außendurchmesser 114,3 mm hat nie genau 114,3 mm. Kein Fertigungsverfahren trifft eine Zahl; Werkzeuge nutzen sich ab, Werkstoffe federn zurück, Wärme dehnt. Das ist kein Mangel, sondern der Normalfall – und genau deshalb muss eine Norm sagen, wie weit die Wirklichkeit von der Zahl abweichen darf.
Ein Maß ohne Grenze wäre gleich doppelt unbrauchbar: nicht bestellbar, weil der Hersteller nicht weiß, was er treffen muss, und nicht prüfbar, weil die Prüfstelle nicht weiß, was sie durchgehen lassen darf. Die Grenze ist also nicht die Einschränkung einer Zusage, sie ist die Zusage.
Der zweite Grund ist die Austauschbarkeit. Ein Formstück trifft beim Einschweißen auf ein Rohr, das nach einer anderen Norm gefertigt wurde. Damit die beiden zusammenpassen, ohne dass jemand sie vorher aneinander anpasst, müssen beide Normen am Stoß dieselbe Elle anlegen – und genau das tun sie.
Vier Wörter, die ständig durcheinandergehen
Im Betrieb heißt alles „Toleranz“. Fachsprachlich sind es vier verschiedene Dinge, und der Unterschied wird wichtig, sobald jemand rechnet:
| Wort | Was es bezeichnet | Beispiel |
|---|---|---|
| Nennmaß | die Zahl, die bestellt und gezeichnet wird | 114,3 mm |
| Grenzabmaß | die zulässige Abweichung vom Nennmaß, mit Vorzeichen | −1 % / +1 % |
| Grenzmaße | die beiden Maße selbst, die noch zulässig sind | 113,16 bis 115,44 mm |
| Toleranz | der Abstand zwischen den beiden Grenzmaßen | 2,28 mm |
Warum wir Grenzmaße anzeigen und nicht Grenzabmaße: weil niemand am Messschieber ein Abmaß ablesen kann. Wer misst, hat eine Zahl und will wissen, ob sie zwischen zwei anderen liegt – nicht, ob eine Differenz, die er erst bilden muss, in einem Intervall liegt, das er ebenfalls erst bilden muss. In der Zeichnung steht trotzdem kurz „Toleranz“: das ist das Wort, das jeder benutzt, und auf einem Blatt ist Platz kostbar.
Wie eine Zahl in die Norm kommt
Eine Grenze ist immer eine Abwägung zwischen zwei Kosten: eine enge Toleranz macht die Fertigung teuer, eine weite macht den Einbau teuer. Der Normenausschuss legt sie dorthin, wo die übliche Fertigung sie ohne Sonderaufwand hält und der übliche Einbau sie ohne Nacharbeit verträgt.
Warum große Teile Prozent bekommen und kleine Millimeter. Eine feste Millimetergrenze wäre bei ⌀ 21,3 großzügig und bei ⌀ 1219 unerreichbar – die Fertigungsabweichung wächst mit dem Teil. Deshalb steht in DIN EN 10253 für den Außendurchmesser eine dreiteilige Regel:
- ±1 % des Nennmaßes – die eigentliche Aussage,
- mindestens ±0,5 mm – sonst würde die Prozentregel bei kleinen Durchmessern unter das fallen, was messbar und fertigbar ist,
- höchstens ±5 mm – sonst würde sie bei großen Durchmessern Spalte zulassen, die keine Schweißnaht mehr überbrückt.
Diese drei Zeilen sind kein Formelkram, sondern drei verschiedene Sorgen, die nacheinander abgearbeitet werden. Wer das einmal gesehen hat, liest jede ähnliche Regel schneller.
Die Arten, eine Grenze zu setzen
Eine Toleranz ist nicht immer eine Zahl. Wir haben die Grenzabmaße unserer Bauteile durchgesehen, und dabei sind mehrere verschiedene Arten zusammengekommen, auf die eine Norm eine Grenze setzt:
| Art | Was sie bedeutet | Beispiel | Regeln |
|---|---|---|---|
| symmetrisch | gleiche Abweichung nach oben und unten | die Baulänge eines Formstücks | 67 |
| unsymmetrisch | ungleich nach oben und unten – meist, weil nur eine Richtung trägt | die Wanddicke, deren unteres Grenzabmaß über den Innendruck entscheidet | 78 |
| anteilig | die Abweichung ist ein Anteil des Nennmaßes | der Außendurchmesser am Anschweißende | 25 |
| Obergrenze | nur nach einer Seite begrenzt | die Rundheitsabweichung | 37 |
| relative Grenze | die Grenze ist ein Anteil einer anderen Größe | der Innendurchmesser an der engsten Stelle, bezogen auf den Anschluss | 11 |
| Bereich | absolute Unter- und Obergrenze, ohne Nennmaß | der Fasenwinkel am Anschweißende | 7 |
| Vielfaches | die Grenze ist ein Vielfaches eines anderen Maßes | die Länge einer Welle am Bogenrücken | 3 |
| Winkel | eine Grenze, die als Winkel angegeben ist | die Neigung einer Dichtfläche | 2 |
| in Worten | eine Festlegung ohne Zahl | die Enden müssen frei von gefährlichen Graten sein | 4 |
| Allgemeintoleranz | kein eigener Wert – es gilt die allgemeine Toleranz der Norm | Maße ohne eigene Eintragung | 1 |
| enthalten | kein eigener Grenzwert – und trotzdem begrenzt, weil ein anderes Maß die Grenze mitzieht | die Rundheit an kleinen Durchmessern: größter und kleinster Durchmesser müssen jeder für sich im Durchmesser-Grenzabmaß liegen | 11 |
| Vereinbarung | die Norm verweist ausdrücklich auf die Bestellung | die Fugenform bei sehr dicker Wand | 8 |
| entfällt | es gibt bewusst keine Grenze | die Wanddicke am Formstückkörper nach oben – mehr Wand verschlechtert dort nichts | 4 |
Gezählt am gesamten Regelbestand: 258 Regelzeilen für Formstücke und Flansche, gebaut aus der Datenschicht – diese Tabelle wird nicht von Hand gepflegt.
Die drei hervorgehobenen sind der Grund für diese Seite. „Kein Grenzwert“ heißt in einer Norm dreierlei Verschiedenes, und diese drei Fälle werden täglich verwechselt:
- Enthalten heißt: die Grenze steht woanders. Unter ⌀ 273 nennt DIN EN 10253 für die Rundheit keinen eigenen Wert – aber größter und kleinster Durchmesser müssen jeder für sich im Durchmesser-Grenzabmaß liegen, und das begrenzt ihre Differenz von selbst. Wer hier „keine Vorgabe“ liest, liest falsch.
- Vereinbarung heißt: die Norm hält den Fall für zu verschieden, um ihn zu regeln, und schiebt ihn ausdrücklich in die Bestellung. Wer hier nichts vereinbart, bekommt, was der Hersteller für richtig hält – normgerecht.
- Entfällt heißt: es gibt die Grenze nicht, und das ist eine Entscheidung. Am Formstückkörper ist die Wanddicke nach oben nicht begrenzt, weil eine dickere Wand dort nichts verschlechtert – sie trägt mehr. Nach unten ist sie sehr wohl begrenzt.
Warum am Anschweißende strenger gemessen wird als am Körper
Fast alle Formstücknormen trennen zwei Orte: das Anschweißende und den Körper. Am Ende gelten die engen Grenzen, am Körper die weiten oder gar keine. Der Grund ist einfach: am Ende wird geschweißt. Dort trifft das Formstück auf ein Rohr, und dort entscheidet sich, ob die Fuge pass. Am Körper berührt das Teil niemanden.
Deshalb sagen die Rohrnormen der Reihe EN 10216 für den Außendurchmesser denselben Satz wie die Formstücknorm, Wort für Wort. Das ist kein Zufall, sondern Absicht – was am Stoß zusammenkommt, muss zusammenpassen.
Was das im Wareneingang heißt
- Messen, wo die Norm misst. Ein am Körper gemessener Durchmesser gegen ein Grenzabmaß für das Ende gehalten ergibt eine Beanstandung, die keine ist.
- Die Rundheit braucht zwei Messungen im selben Querschnitt – größter und kleinster Außendurchmesser. Ein Wert allein sagt dazu nichts.
- Bei der Wanddicke ist das untere Grenzabmaß das tragende. Es entscheidet über den zulässigen Innendruck; nach oben ist mehr Wand kein Mangel.
- Ein unverbindlicher Normwert ist keine Zusage. Er ist eine Lösung, nicht die Lösung – maßgeblich ist der Nachweis, den die Norm dafür vorsieht.
Kratzer und Fehlstellen in der Dichtfläche – was ist zulässig?
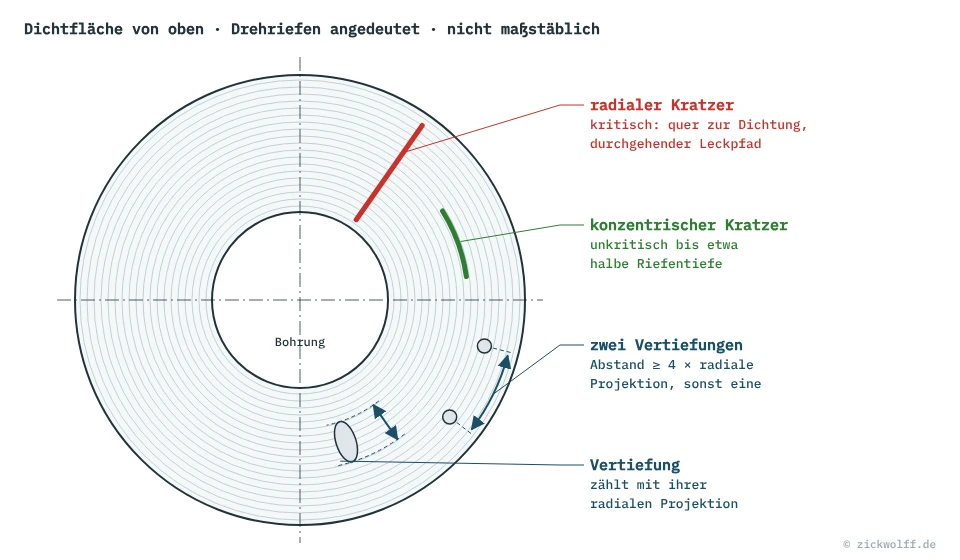
Entscheidend ist zuerst die Richtung, dann die Tiefe. Ein radialer Kratzer – vom Innendurchmesser nach außen, quer über die Dichtfläche – ist ein durchgehender Leckpfad unter der Dichtung und kritisch, auch wenn er flach ist. Ein konzentrischer Kratzer läuft mit den Drehriefen und wird von der Dichtung überbrückt – bis etwa zur halben Riefentiefe ist er unkritisch. Vertiefungen (offene Poren, Lunker, Druckstellen) zählen nach ihrer radialen Ausdehnung, gemessen quer zu den Riefen. Liegen zwei näher beieinander als das Vierfache davon, gelten sie als eine Fehlstelle. Erhebungen über die Riefen sind nie zulässig, weil sie die Dichtung anheben.
Für ASME-Flansche staffelt die Norm die zulässige Größe einer Fehlstelle in der gerillten Dichtfläche nach der Nennweite (NPS). Gemessen wird die radiale Ausdehnung – quer zu den Rillen, als Differenz von Außen- und Innenradius der Fehlstelle, beide vom Flanschmittelpunkt aus gemessen.
| Norm | NPS | Nicht tiefer als der Rillengrund: radiale Ausdehnung bis | Tiefer als der Rillengrund: radiale Ausdehnung und Tiefe bis |
|---|---|---|---|
| ASME B16.5 | 1/2–2 1/2 | 3,0 | 1,5 |
| ASME B16.5 | 3 | 4,6 | 1,5 |
| ASME B16.5 | 3 1/2–6 | 6,4 | 3,0 |
| ASME B16.5 | 8–14 | 7,9 | 4,6 |
| ASME B16.5 | 16 | 9,6 | 4,6 |
| ASME B16.5 | 18–24 | 12,7 | 6,4 |
| ASME B16.47 | 26–36 | 12,7 | 6,4 |
| ASME B16.47 | 38–48 | 14,2 | 7,1 |
| ASME B16.47 | 50–60 | 15,7 | 7,9 |
Großflansche nach ASME B16.47 (NPS 26 bis 60): Werte aus einer Herstellerreferenz – die Gegenprobe an der Norm selbst steht noch aus.
Dazu gilt
- Zwischen zwei Fehlstellen liegt mindestens das Vierfache der größten zulässigen radialen Ausdehnung.
- Fehlstellen, die weniger als die halbe Rillentiefe erreichen, sind kein Zurückweisungsgrund.
- Erhebungen über die Rillen – Grat oder Materialaufwerfung – sind nicht zulässig.
- Die Stufen gelten für Dichtleisten (Raised Face) und große Nut-Feder-Dichtflächen. Ringnutflansche (RTJ) haben eigene Anforderungen an die Nutflanken.
- Bezug ist die gerillte Regel-Dichtfläche (konzentrisch oder spiralig, Ra 3,2 bis 6,3 µm).
Und bei EN-Flanschen?
EN 1092-1 kennt keine Fehlstellentabelle. Sie legt Rauheitsbereiche je Dichtflächenform fest (Ra 3,2 bis 12,5 µm für die Formen A, B1, E und F, Ra 0,8 bis 3,2 µm für B2, C, D, G und H) und lässt sie durch Vergleich mit Referenzprüflingen beurteilen.
Ob ein Kratzer zulässig ist, entscheidet in der EN-Welt keine Produktnorm, sondern die Dichtung und die Montage: Die Montagehinweise der Dichtungshersteller und die Qualifikation nach EN 1591-4 verlangen Dichtflächen ohne radiale Riefen und Kratzer, und viele Betreiber übernehmen für Zahlenwerte die Stufen nach ASME PCC-1 Anhang D in ihre Werksvorgaben. Die Richtungsregel gilt hier genauso.
Ausbessern durch Schweißen ist nach EN 1092-1 nur mit schriftlicher Zustimmung des Bestellers zulässig und muss in der Bescheinigung stehen. Beurteilt wird eine ausgebesserte Stelle nach EN ISO 5817, Bewertungsgruppe C. Ein aufgeschweißter Flansch ohne diesen Vermerk ist ein Reklamationsgrund.
Grundlage: ASME B16.5-2025 und EN 1092-1:2018 als Prüfreferenz – Aussagen über die Normen, kein Normtext. Die Freigabe im Einzelfall trifft der Hersteller oder der Besteller mit seiner Spezifikation.
Wo die Grenzabmaße unserer Teile stehen
Zu jeder Größe, mit bemaßter Zeichnung und dem zulässigen Bereich zu jedem Maß:
Maßzeichnung
Rohrbogen
DIN EN 10253-2 und -4, alle Winkel und Bauarten.
Maßzeichnung
T-Stücke
Gleicher und reduzierter Abzweig, Typ A und Typ B.
Maßzeichnung
Reduzierstücke
Konzentrisch und exzentrisch, jedes Ende mit eigenem Grenzabmaß.
Maßzeichnung
Kappen und gewölbte Böden
Gesamthöhe K, Wölbung, Fase am Anschweißende.
Maßzeichnung
Flansche
EN 1092-1, Lochbild, Dichtleiste, Ansatz.
Häufige Fragen
Welche Toleranzen gelten für Flansche, Rohre und Formstücke?
Die Norm nennt je Maß ein Grenzabmaß - auf den Bauteilseiten zeigt es die Maßzeichnung jeder Größe am Maß; diese Seite erklärt, was Nennmaß, Grenzabmaß, Grenzmaße und Toleranz unterscheidet und wie man sie liest.
Sie benötigen dieses Formstück?
Was hier steht, führen wir – ab Lager oder auf Bestellung; was fehlt, finden wir.
Senden Sie uns, was Sie haben – Bezeichnung, Norm, Menge, Termin. Wir prüfen Zuordnung und Liefermöglichkeit und melden uns.
Jetzt anfragenIhre Anfrage an Zickwolff
Senden Sie uns, was Sie haben – Bezeichnung, Norm, Menge, Termin. Den Rest klären wir mit Ihnen.
Eine Position oder eine Frage
Anfrage senden
Nicht lagernd? Wir beschaffen es – auch Einzelteile.
Bezeichnung, Norm und Menge genügen.
Mehrere Positionen
Stückliste senden
200 Positionen? Eine Stückliste genügt – wir liefern komplett.
Als Datei anhängen.
Hilfreich, falls schon bekannt: Projekt und Land, Termin, Zeugnisse, Verpackung und Sprache der Packlisten. Fehlt etwas, fragen wir nach.
Es eilt
Express anfragen
Bis wann brauchen Sie es? Express-Lieferung, auf Wunsch bis auf die Baustelle.
Schreiben Sie dazu, bis wann Sie das Material brauchen – wir sagen Ihnen, was möglich ist.