Page de détail · Joints
Montage des joints et boulonnerie : c’est ici que se décide l’étanchéité
L’expérience des formations et des analyses de défaillances le montre : une grande part des problèmes de joints plats ne vient pas du matériau, mais du choix, de la manipulation et du montage. Cette page parcourt le déroulement de montage éprouvé, explique pourquoi on lubrifie les boulons et jamais le joint – et montre, à partir de défaillances typiques, comment remonter jusqu’à leur cause réelle.
- Règle de base
- créer et maintenir la pression d’assise
- Serrage
- en croix, par paliers
- Lubrification
- boulons oui – joint jamais
- Resserrage
- à froid uniquement
Le déroulement éprouvé en sept étapes – notre proposition
Un aperçu, pas une notice de montage : la notice de montage du fabricant et les exigences de l’installation font toujours foi ; le montage des assemblages à brides relève de personnel dûment qualifié (cf. EN 1591-4).
- Nettoyer et contrôler : débarrasser les faces de joint des restes d’ancien joint et de la corrosion, vérifier l’absence de stries et de dommages – les rayures qui traversent la face sont des chemins de fuite.
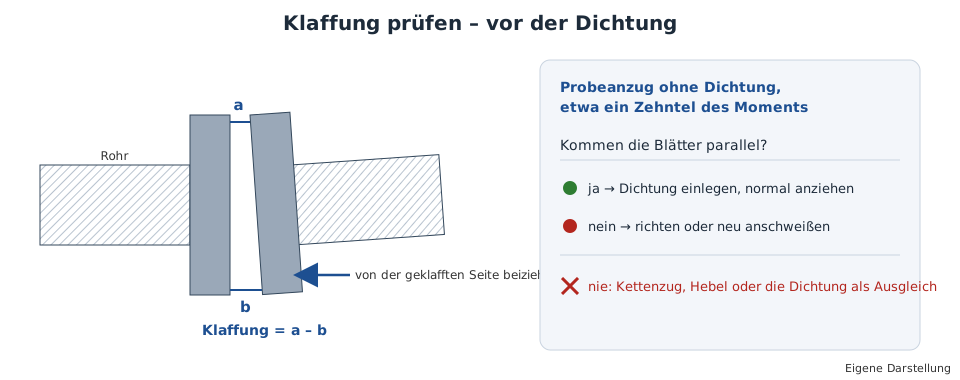
- Aligner les brides en parallèle : le joint ne doit pas servir à compenser un désalignement ; supporter la tuyauterie sans contrainte. Si les plateaux de bride bâillent, on les rapproche à l’essai sans joint avec environ un dixième du couple de serrage – le bâillement n’est acceptable que s’ils deviennent parallèles (les guides d’exploitants indiquent des valeurs admissibles de l’ordre du dixième de millimètre, échelonnées selon le diamètre nominal). Si la position ne s’obtient qu’au palan ou au levier, on redresse ou on ressoude la bride – jamais de compensation par le joint.
- Poser le joint centré et à sec : ni colle, ni graisse, ni spray de montage – le traitement antiadhésif d’usine suffit. Avec la forme IBC, l’anneau se centre de lui-même sur les boulons.
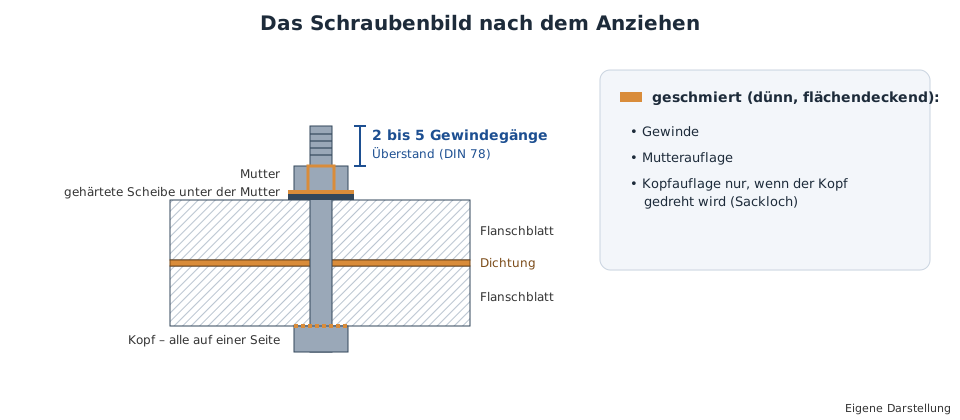
- Lubrifier les boulons : appliquer un lubrifiant agréé sur les filetages et les faces d’appui des écrous – boulons, écrous et rondelles uniquement, jamais le joint. Utiliser des rondelles trempées (min. 200 HV) : une par boulon, deux par goujon.
- Serrer en croix, par paliers : d’abord mettre en appui à la main, puis appliquer environ 30 % → 60–70 % → 100 % du couple de serrage, en terminant par une passe de contrôle sur tout le tour au couple complet. Les ordres de serrage selon le perçage figurent sur notre page Assemblages à brides et montage.
- Ne resserrer qu’à froid : et, pour les joints en fibres, seulement tant que l’assemblage n’a pas encore été exposé à une température supérieure à env. 100 °C. Si le joint se tasse, on resserre quelques heures après le montage ou après la première montée en température – refroidi et hors pression. Un resserrage en service à chaud exige sa propre évaluation des risques (règle allemande TRBS 2141 partie 3).
- Mince, simple, à usage unique : choisir le joint le plus mince adapté à la géométrie de la bride et au service (les données du fabricant font foi – il n’y a pas d’épaisseur standard universelle), ne jamais empiler les joints et ne jamais les réutiliser.
Boulons, écrous, précharge
Le joint « vit » de la pression d’assise – et celle-ci vient de la précharge des boulons. Le couple n’est ici qu’un moyen : la précharge réellement obtenue dépend de façon décisive du frottement. Des filetages secs donnent, au même couple, nettement moins de précharge que des filetages lubrifiés – les fabricants de joints indiquent 20–30 % de moins, les essais de montage cités dans le guide VCI jusqu’au triple d’écart. Les valeurs de couple ne valent donc jamais qu’avec l’état de lubrification défini. Pour les assemblages critiques, le couple de serrage est calculé par assemblage (paramètres de joint selon l’EN 13555 et programmes de calcul des fabricants de joints) ; à partir des grands diamètres de boulons, on utilise la tension hydraulique, qui contourne l’incertitude du frottement.
Le jeu comprend : un matériau de boulons accordé à la pression nominale et à la température – dans le système EN, des classes de qualité courantes ou des nuances résistant à la chaleur, dans le système ASME des goujons filetés sur toute la longueur avec deux écrous hexagonaux (appariement standard A193 B7 avec A194-2H ; variantes en acier inoxydable B8/B8M). Le nombre, le diamètre et la longueur sont normalisés selon la norme de brides, le diamètre nominal et la classe de pression. Tiré de la pratique des analyses de défaillances : sur les assemblages critiques, les boulons sont remplacés à chaque révision – des boulons réutilisés, allongés, aux coefficients de frottement dispersés sont une cause classique de défaillance. Et ne jamais mélanger filetages métriques et en pouces sur un même assemblage.
Défaillances typiques – et leurs causes réelles
« C’était la faute du joint » est le faux diagnostic le plus fréquent. Quatre cas tirés de la pratique des analyses de défaillances :
- Joint éjecté : l’éjection suppose que la pression d’assise soit tombée sous le minimum en service – les déclencheurs typiques sont les coups de pression (par exemple au démarrage contre un tronçon de conduite gelé ou fermé) ou la perte de précharge. Cause : la conduite de l’installation ou le montage, pas le matériau.
- Matériau de joint dans le fluide : si un joint dépasse, non comprimé, dans le passage du fluide, le bord non soutenu s’érode et migre dans le produit. Cause : la conception ou une découpe incorrecte – le remède est une découpe ajustée avec précision ou un matériau plus résistant à l’abrasion.
- Joint détruit au montage : joints empilés ou collés (les solvants des colles abaissent la pression supportable), écrasement unilatéral dû à des brides non parallèles ou à l’absence de serrage en croix.
- Fuite malgré le « bon » couple : boulons réutilisés, filetages secs, coefficients de frottement dispersés – la précharge n’a jamais été là où le couple le laissait croire.
Pour le traitement des réclamations, cela signifie : avant de remplacer le joint, toujours vérifier l’historique de service (coups de pression ? température ?), le procès-verbal de montage (couples, ordre de serrage, lubrification) et l’état des brides et des boulons – sinon, le nouveau joint lâche pour la même raison.
Contrôler, documenter, démonter – ce que les guides d’exploitants exigent en plus
Dans les installations de procédés, le montage des brides est une opération réglementée : le guide allemand VCI pour le montage des assemblages à brides (Verband der Chemischen Industrie, 2011, pour brides métalliques à température ambiante et hors pression) fixe qui monte, comment on contrôle et ce qui doit être documenté. Les points essentiels dans notre propre résumé – une référence utile aussi hors de la chimie.
L’aspect de la boulonnerie
- Après serrage, deux à cinq filets dépassent de l’écrou (DIN 78) ; avec des tiges filetées, à peu près autant des deux côtés.
- Toutes les têtes de boulon du même côté de la bride ; sur les brides horizontales, enfiler les boulons par le haut ; têtes, écrous et rondelles portent à plat.
- Rondelle trempée sous l’écrou – si c’est la tête qui tourne (trou borgne), sous la tête. Un boulon dur à visser se remplace, on ne le force pas.
- Lubrifier toutes les surfaces de glissement en film mince et complet : filetage, face d’appui de l’écrou et, si la tête tourne, face d’appui de la tête. Au-dessus de 250 °C de température de service, pâtes résistantes à la chaleur ; pour l’oxygène, uniquement des lubrifiants homologués.
- Poser les joints secs, non pliés et dans leur durée de stockage – ne pas exposer longtemps les joints en fibres ou en élastomère au soleil ou à la chaleur.
Contrôler et documenter
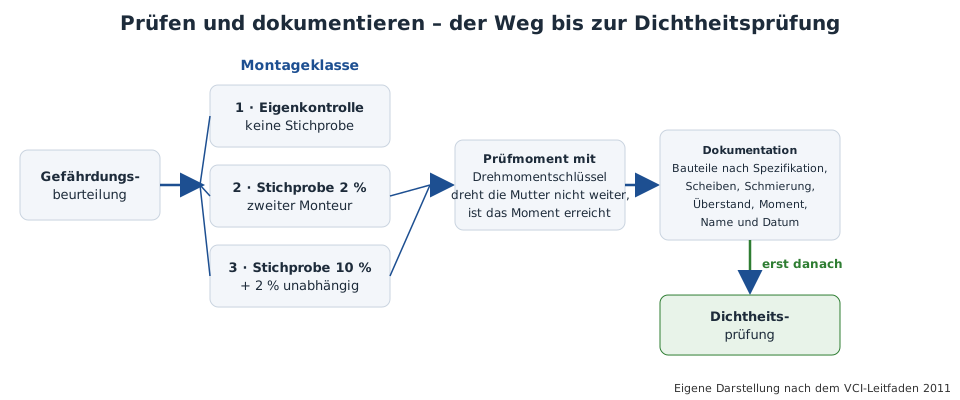
L’étendue du contrôle découle de l’évaluation des risques via une classe de montage : pour les tuyauteries sans exigence particulière, l’autocontrôle suffit ; les tuyauteries soumises à inspection selon l’ordonnance allemande sur la sécurité d’exploitation ou la TA Luft reçoivent un contrôle par sondage par un second monteur (deux ou dix pour cent des assemblages), et la classe la plus élevée un contre-contrôle supplémentaire par une personne indépendante. On contrôle avec la clé dynamométrique réglée sur le couple de contrôle : si l’écrou ne tourne plus, le couple est atteint. Si un sondage s’écarte, l’étendue est élargie. Le contrôle précède l’essai d’étanchéité. Sont documentés au minimum : composants conformes à la spécification (bride avec matériau et PN, boulons et écrous avec matériau, joint), rondelles présentes, boulons lubrifiés, dépassement de filetage, couple minimal atteint – avec nom, date et signature.
Nous n’indiquons volontairement pas de couples de serrage. Les valeurs tabulées des guides d’exploitants ne valent que dans leurs conditions (matériau de bride et de boulon, lubrification, groupe de joints, classe d’étanchéité) et doivent être validées par l’exploitant ; en dehors, le couple se calcule selon l’EN 1591-1 avec les paramètres de joint selon l’EN 13555 – les fabricants de joints et de boulonnerie fournissent des programmes à cet effet.
Démontage
- D’abord l’autorisation de l’exploitation : installation hors pression et rincée, règles de sécurité du site respectées.
- Sécuriser avant desserrage les pièces internes et rapportées qui ne sont pas maintenues séparément.
- Le desserrage commence du côté opposé au corps et se fait en croix – si la conduite est sous contrainte, elle peut se détendre brusquement.
- Retirer complètement l’ancien joint sans abîmer la face de joint ; ne jamais remonter un joint usagé.
À imprimer pour chaque assemblage : Liste de contrôle pour le montage d’un assemblage à brides – composants, étapes de montage, étendue du contrôle, documentation et démontage à cocher.
Questions fréquentes sur le montage et la boulonnerie
Pourquoi ne faut-il jamais graisser le joint lui-même ?
Le lubrifiant sur la face de joint abaisse radicalement la pression d’assise maximale que le matériau du joint peut supporter – le joint est détruit à un couple de serrage normal ou flue hors de l’assemblage sous la charge de service. On ne lubrifie que les filetages des boulons et les faces d’appui des écrous, pour que le couple de serrage donne une précharge reproductible. Beaucoup de joints portent un traitement antiadhésif d’usine ; des agents de démoulage supplémentaires ne sont admis que dans des cas particuliers justifiés.
Comment serrer correctement les boulons de brides ?
Toujours en croix et par paliers : mettre tous les boulons en appui à la main, puis appliquer environ 30 pour cent, 60 à 70 pour cent et 100 pour cent du couple de serrage en plusieurs passes, en terminant par une passe de contrôle sur tout le tour au couple complet. Cela établit la pression d’assise de façon uniforme et empêche les brides de basculer. Pour les assemblages critiques, une passe de contrôle supplémentaire vaut la peine, car les boulons se tassent après le premier serrage.
Peut-on resserrer un assemblage à brides à chaud ?
En règle générale, non. On ne resserre qu’à froid – et, pour la plupart des joints en fibres, seulement tant que l’assemblage n’a pas encore été exposé à une température supérieure à environ 100 degrés C, car sinon le matériau est déjà fragilisé et casse au resserrage. Le resserrage à chaud peut détruire le joint déjà tassé et déclenche fréquemment des fuites juste après la mise en service.
Quels boulons et quels écrous faut-il sur un assemblage à brides ?
Dans le système EN, les jeux courants utilisent des boulons à tête hexagonale ou des goujons avec les écrous correspondants, selon la pression nominale et la température ; dans le système ASME, les goujons filetés sur toute la longueur avec deux écrous hexagonaux sont le standard (typiquement A193 B7 avec écrous A194-2H). S’y ajoutent des rondelles trempées (au moins 200 HV) – une sous chaque écrou, et des deux côtés sur les goujons. Le nombre, le diamètre et la longueur des boulons sont normalisés selon la norme de brides, le diamètre nominal et la classe de pression. Sur les assemblages critiques, les boulons sont remplacés à chaque révision.
Pourquoi l’assemblage fuit-il encore alors que le couple est bon ?
Le couple n’est qu’un moyen – ce qui compte, c’est la précharge des boulons, et elle dépend fortement du frottement. Les mêmes newtons-mètres donnent 20 à 30 pour cent de précharge en moins avec un filetage sec qu’avec un filetage lubrifié. Autres causes typiques : joint ou boulons réutilisés, serrage irrégulier sans passe en croix, brides non parallèles, faces de joint endommagées ou joint mal choisi pour les conditions de service. Les valeurs de couple ne valent donc jamais qu’avec l’état de lubrification défini.
Combien de filets doivent dépasser de l’écrou ?
Deux à cinq filets (DIN 78) – avec moins, le filetage ne porte pas entièrement ; avec beaucoup plus, le boulon a été choisi trop long et les têtes et écrous ne portent souvent plus à plat. Avec des tiges filetées, le dépassement doit être à peu près égal des deux côtés. Le dépassement fait partie des points contrôlés et documentés lors du sondage selon le guide VCI.
Pour aller plus loin, et notre gamme
Joints, boulons et brides d’une seule source – accordés entre eux plutôt qu’approvisionnés séparément.
Votre demande à Zickwolff
Envoyez-nous ce dont vous disposez – désignation, norme, quantité, délai. Nous clarifions le reste avec vous.
Un poste ou une question
Envoyer une demande
Pas en stock ? Nous l’approvisionnons – même à l’unité.
La désignation, la norme et la quantité suffisent.
Plusieurs postes
Envoyer une nomenclature
200 positions ? Une liste suffit – nous livrons complet.
Joignez-la en fichier.
Utile si déjà connu : projet et pays, délai souhaité, certificats, emballage et langue des listes de colisage. S’il manque quelque chose, nous vous le demanderons.
C’est urgent
Demande express
Pour quand ? Livraison express, jusqu’au chantier si besoin.
Indiquez-nous pour quand vous avez besoin du matériel – nous vous disons ce qui est possible.
Base technique : documentation technique KLINGER « Flachdichtungen : Grundlagen, Ausfall und Abhilfe, richtige Montage » (2018, présentée chez Zickwolff) – énoncés essentiels dans notre propre formulation –, ainsi que des faits normatifs sur l’EN 13555, l’ASME B16.5, les ASTM A193/A194 et des articles spécialisés ; contrôle, documentation et démontage d’après le guide VCI pour le montage des assemblages à brides dans les installations de procédés (Verband der Chemischen Industrie, août 2011), dans notre propre résumé. Toutes les indications sont données sans garantie – les couples de serrage doivent toujours être déterminés par assemblage d’après les données du fabricant ; les normes et la documentation technique en vigueur font toujours foi.
Nous livrons ce matériau – disponibilité, modes de livraison et demande sur la page de livraison →
