Detailseite · Dichtungen
Dichtungsmontage und Verschraubung: Hier entscheidet sich die Dichtheit
Erfahrungen aus Schulungen und Schadensanalysen zeigen: Ein großer Teil der Probleme mit Flachdichtungen entsteht nicht im Werkstoff, sondern bei Auswahl, Verarbeitung und Montage. Diese Seite führt durch den bewährten Montageablauf, erklärt, warum Schrauben geschmiert werden und die Dichtung niemals – und zeigt an typischen Schadensbildern, wie sich Ausfälle auf ihre wahre Ursache zurückführen lassen.
- Kernregel
- Flächenpressung aufbauen und erhalten
- Anziehen
- über Kreuz, in Stufen
- Schmierung
- Schrauben ja – Dichtung nie
- Nachziehen
- nur kalt
Der bewährte Ablauf in sieben Schritten – unser Vorschlag zum Vorgehen
Überblick, keine Montageanleitung: Maßgeblich sind die Montageanleitung des Herstellers und die Vorgaben der Anlage; die Montage von Flanschverbindungen gehört in die Hände entsprechend qualifizierten Personals (vgl. DIN EN 1591-4).
- Reinigen und prüfen: Dichtflächen von alten Dichtungsresten und Korrosion befreien, auf Riefen und Beschädigungen prüfen – quer verlaufende Kratzer sind Leckagepfade.
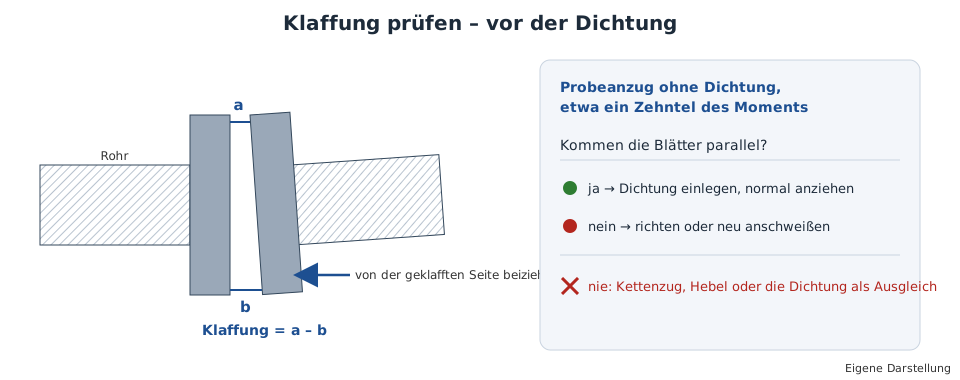
- Flansche parallel ausrichten: Die Dichtung darf Fluchtungsfehler nicht ausgleichen müssen; Rohrleitungen spannungsfrei beistellen. Klaffen die Flanschblätter, zieht man sie ohne Dichtung mit etwa einem Zehntel des Anzugsmoments probeweise bei – nur wenn sie dabei parallel kommen, ist die Klaffung unbedenklich (Betreiber-Leitfäden nennen zulässige Werte im Zehntelmillimeter-Bereich, gestaffelt nach Nennweite). Lässt sich die Lage nur mit Kettenzug oder Hebel erzwingen, wird gerichtet oder neu angeschweißt – nie mit der Dichtung ausgeglichen.
- Dichtung zentriert und trocken einlegen: ohne Kleber, Fett oder Montagesprays – die werkseitige Antihaft-Ausrüstung genügt. Bei IBC-Form zentriert sich der Ring an den Schrauben.
- Schrauben schmieren: Gewinde und Mutterauflagen mit einem zugelassenen Schmierstoff versehen – ausschließlich Schrauben, Muttern und Scheiben, niemals die Dichtung. Gehärtete Unterlegscheiben (min. 200 HV) verwenden: eine je Schraube, zwei je Gewindestange.
- Über Kreuz in Stufen anziehen: von Hand ansetzen, dann ca. 30 % → 60–70 % → 100 % des Anzugsmoments, abschließend eine Kontrollrunde reihum bei vollem Moment. Die Anzieh-Reihenfolgen je Lochbild zeigt unsere Seite Flanschverbindung montieren.
- Nachziehen nur kalt: und bei Faserstoffdichtungen nur, solange die Verbindung noch keiner Temperatur über ca. 100 °C ausgesetzt war. Setzt sich die Dichtung, wird einige Stunden nach der Montage oder nach der ersten Warmfahrt nachgezogen – abgekühlt und drucklos. Ein Nachziehen im warmen Betrieb braucht eine eigene Gefährdungsbeurteilung (TRBS 2141 Teil 3).
- Dünn, einfach, einmalig: möglichst dünne, für Flanschgeometrie und Betriebsfall geeignete Dichtung wählen (Herstellerangaben maßgeblich – eine pauschale Standarddicke gibt es nicht), Dichtungen nie doppelt legen und nie wiederverwenden.
Schrauben, Muttern, Vorspannkraft
Die Dichtung „lebt" von der Flächenpressung – und die kommt aus der Schraubenvorspannkraft. Das Drehmoment ist dabei nur das Hilfsmittel: Wie viel Vorspannung tatsächlich entsteht, hängt entscheidend von der Reibung ab. Trockene Gewinde liefern beim selben Moment deutlich weniger Vorspannkraft als geschmierte – Dichtungshersteller nennen 20–30 % weniger, Montageversuche aus dem VCI-Leitfaden bis zum Dreifachen Unterschied. Anzugswerte gelten deshalb immer nur zusammen mit dem definierten Schmierzustand. Für kritische Verbindungen wird das Anzugsmoment je Verbindung berechnet (Dichtungskennwerte nach EN 13555 und Berechnungsprogramme der Dichtungshersteller); ab großen Schraubendurchmessern kommt hydraulisches Spannen zum Einsatz, das die Reibungsunsicherheit umgeht.
Zur Garnitur gehören: Schraubenwerkstoff passend zu Druckstufe und Temperatur – im EN-System übliche Festigkeitsklassen bzw. warmfeste Güten, im ASME-System durchgehend gewindete Stiftschrauben mit zwei Sechskantmuttern (Standardpaarung A193 B7 mit A194-2H; Edelstahlvarianten B8/B8M). Anzahl, Durchmesser und Länge sind je Flanschnorm, Nennweite und Druckklasse genormt. Aus der Schadenspraxis: Bei kritischen Verbindungen werden Schrauben je Revision erneuert – wiederverwendete, gelängte Schrauben mit streuenden Reibwerten sind eine klassische Ausfallursache. Und niemals metrische und Zollgewinde an einer Verbindung mischen.
Typische Schadensbilder – und ihre wahren Ursachen
„Die Dichtung war schuld" ist die häufigste Fehldiagnose. Vier Muster aus der Schadensanalyse-Praxis:
- Ausgeblasene Dichtung: Ausblasen setzt voraus, dass die Flächenpressung im Betrieb unter das Minimum gefallen ist – typische Auslöser sind Druckstöße (etwa beim Anfahren gegen ein gefrorenes oder verschlossenes Leitungsstück) oder Vorspannungsverlust. Ursache: Anlagenbedienung oder Montage, nicht der Werkstoff.
- Dichtungswerkstoff im Medium: Ragt eine Dichtung unverpresst in den Strömungskanal, erodiert der ungestützte Rand und wandert ins Produkt. Ursache: Konstruktion bzw. falscher Zuschnitt – Abhilfe schafft der passgenaue Zuschnitt oder ein abriebfesterer Werkstoff.
- Bei der Montage zerstörte Dichtung: doppelt gelegte oder geklebte Dichtungen (Lösungsmittel des Klebers senken die ertragbare Pressung), einseitiges Überpressen durch nicht parallele Flansche oder fehlendes Kreuzmuster.
- Leckage trotz „richtigem" Moment: wiederverwendete Schrauben, trockene Gewinde, streuende Reibwerte – die Vorspannkraft war nie da, wo das Drehmoment sie vermuten ließ.
Für die Reklamationspraxis heißt das: Vor dem Tausch der Dichtung immer Betriebshistorie (Druckstöße? Temperatur?), Montageprotokoll (Momente, Reihenfolge, Schmierung) und den Zustand von Flanschen und Schrauben prüfen – sonst fällt die neue Dichtung aus demselben Grund aus.
Prüfen, dokumentieren, demontieren – was Betreiber-Leitfäden zusätzlich verlangen
In verfahrenstechnischen Anlagen ist die Flanschmontage ein geregelter Vorgang: Der VCI-Leitfaden zur Montage von Flanschverbindungen (Verband der Chemischen Industrie, 2011, für metallische Flansche bei Umgebungstemperatur und drucklos) legt fest, wer montiert, wie geprüft wird und was dokumentiert sein muss. Die Kernpunkte in eigener Zusammenfassung – als Maßstab auch für Anlagen außerhalb der Chemie.
Das Schraubenbild
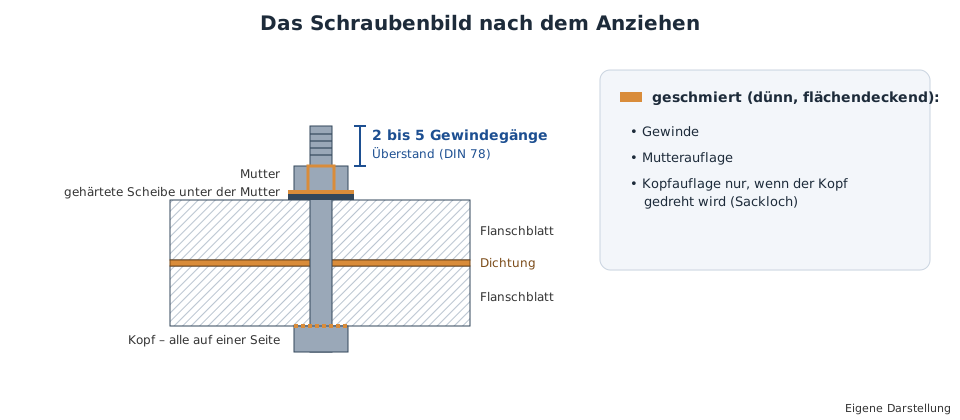
- Nach dem Anziehen stehen zwei bis fünf Gewindegänge über der Mutter (DIN 78); bei Gewindestangen beidseitig etwa gleich viel.
- Alle Schraubenköpfe auf einer Flanschseite; bei waagerechten Flanschen die Schrauben von oben einstecken; Köpfe, Muttern und Scheiben liegen glatt auf.
- Gehärtete Scheibe unter die Mutter – wird der Kopf gedreht (Sackloch), unter den Kopf. Schwergängige Schrauben werden ersetzt, nicht „durchgedreht“.
- Geschmiert werden alle Gleitflächen dünn und flächendeckend: Gewinde, Mutterauflage, bei gedrehtem Kopf auch die Kopfauflage. Über 250 °C Betriebstemperatur hitzebeständige Pasten; für Sauerstoff nur dafür zugelassene Schmierstoffe.
- Dichtungen trocken, ungeknickt und nicht überlagert einbauen – Faser- und Elastomerdichtungen nicht längere Zeit Sonne oder Wärme aussetzen.
Prüfen und dokumentieren
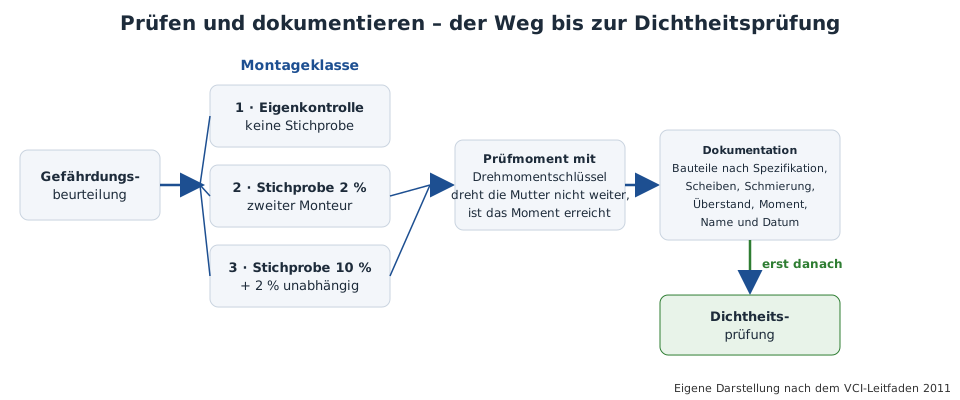
Wie viel geprüft wird, legt die Gefährdungsbeurteilung über eine Montageklasse fest: Für Leitungen ohne besondere Anforderungen reicht die Eigenkontrolle; prüfpflichtige Leitungen nach Betriebssicherheitsverordnung oder TA Luft bekommen eine Stichprobe durch einen zweiten Monteur (zwei bzw. zehn Prozent der Verbindungen), bei der höchsten Klasse zusätzlich eine Gegenkontrolle durch eine unabhängige Person. Geprüft wird mit dem auf das Prüfmoment eingestellten Drehmomentschlüssel: Dreht sich die Mutter nicht weiter, ist das Moment erreicht. Weicht eine Stichprobe ab, wird der Prüfumfang erweitert. Die Prüfung liegt vor der Dichtheitsprüfung. Dokumentiert werden mindestens: Bauteile nach Spezifikation (Flansch mit Werkstoff und PN-Stufe, Schrauben und Muttern mit Werkstoff, Dichtung), Scheiben vorhanden, Schrauben geschmiert, Gewindeüberstand, Mindestmoment erfüllt – mit Name, Datum und Unterschrift.
Anzugsmomente nennen wir bewusst nicht. Tabellenwerte aus Betreiber-Leitfäden gelten nur unter deren Randbedingungen (Flansch- und Schraubenwerkstoff, Schmierung, Dichtungsgruppe, Dichtheitsklasse) und müssen vom Betreiber validiert werden; außerhalb davon wird nach EN 1591-1 mit den Dichtungskennwerten nach EN 13555 gerechnet – die Dichtungs- und Schraubenhersteller stellen dafür Programme bereit.
Demontage
- Erst die Freigabe des Betriebs: Anlage drucklos und gespült, Sicherheitsregeln des Standorts beachten.
- Ein- und Anbauteile, die nicht separat gehalten sind, vor dem Lösen sichern.
- Lösen beginnt an der körperabgewandten Seite und erfolgt über Kreuz – steht die Leitung unter Spannung, kann sie beim Lösen ausschlagen.
- Alte Dichtung vollständig entfernen, ohne die Dichtfläche zu beschädigen; gebrauchte Dichtungen nie wieder einbauen.
Zum Ausdrucken je Verbindung: Montage-Checkliste Flanschverbindung – Bauteile, Montageschritte, Prüfumfang, Dokumentation und Demontage zum Abhaken.
Häufige Fragen zu Montage und Verschraubung
Warum darf die Dichtung selbst nicht gefettet werden?
Schmiermittel auf der Dichtfläche setzen die maximal ertragbare Flächenpressung des Dichtungswerkstoffs drastisch herab – die Dichtung wird bei normalem Anzugsmoment zerstört oder kriecht unter Betriebslast aus der Verbindung. Geschmiert werden ausschließlich Schraubengewinde und Mutterauflagen, damit aus dem Anzugsmoment eine reproduzierbare Vorspannkraft wird. Viele Dichtungen tragen ab Werk eine Antihaft-Ausrüstung; zusätzliche Trennmittel sind nur in begründeten Einzelfällen zulässig.
Wie werden Flanschschrauben richtig angezogen?
Immer über Kreuz und in Stufen: alle Schrauben von Hand ansetzen, dann in mehreren Durchgängen etwa 30 Prozent, 60 bis 70 Prozent und 100 Prozent des Anzugsmoments aufbringen, abschließend eine Kontrollrunde reihum bei vollem Moment. So baut sich die Flächenpressung gleichmäßig auf und die Flansche verkanten nicht. Bei kritischen Verbindungen lohnt ein zusätzlicher Kontrolldurchgang, weil sich die Schrauben nach dem ersten Anziehen setzen.
Darf man eine Flanschverbindung warm nachziehen?
Grundsätzlich nein. Nachgezogen wird nur im kalten Zustand – und bei den meisten Faserstoffdichtungen auch nur dann, wenn die Verbindung noch keiner Temperatur über etwa 100 Grad ausgesetzt war, weil der Werkstoff sonst bereits versprödet ist und beim Nachziehen bricht. Warmes Nachziehen kann die gesetzte Dichtung zerstören und ist ein häufiger Auslöser für Leckagen direkt nach dem Anfahren.
Welche Schrauben und Muttern gehören an eine Flanschverbindung?
Im EN-System übliche Garnituren aus Sechskant- oder Stiftschrauben mit passenden Muttern entsprechend Druckstufe und Temperatur; im ASME-System sind durchgehend gewindete Stiftschrauben mit zwei Sechskantmuttern der Standard (typisch A193 B7 mit A194-2H-Muttern). Dazu gehören gehärtete Unterlegscheiben (mindestens 200 HV) – unter jede Mutter, bei Gewindestangen beidseitig. Anzahl, Durchmesser und Länge der Schrauben sind je Flanschnorm, Nennweite und Druckklasse genormt. Bei kritischen Verbindungen werden Schrauben je Revision erneuert.
Warum stimmt das Drehmoment und die Verbindung leckt trotzdem?
Das Drehmoment ist nur ein Hilfsmittel – entscheidend ist die Schraubenvorspannkraft, und die hängt massiv von der Reibung ab. Dieselben Newtonmeter erzeugen mit trockenem Gewinde 20 bis 30 Prozent weniger Vorspannung als mit geschmiertem. Weitere typische Ursachen: wiederverwendete Dichtung oder Schrauben, ungleichmäßiges Anziehen ohne Kreuzmuster, nicht parallele Flansche, beschädigte Dichtflächen oder eine für die Betriebsbedingungen falsch gewählte Dichtung. Anzugswerte gelten deshalb immer nur zusammen mit dem definierten Schmierzustand.
Wie viele Gewindegänge müssen über der Mutter stehen?
Zwei bis fünf Gewindegänge (DIN 78) – bei weniger trägt das Gewinde nicht voll, bei deutlich mehr war die Schraube zu lang gewählt und Köpfe und Muttern liegen oft nicht mehr sauber auf. Bei Gewindestangen soll der Überstand auf beiden Seiten etwa gleich sein. Der Überstand gehört zu den Punkten, die nach dem VCI-Leitfaden bei der Stichprobe geprüft und dokumentiert werden.
Vertiefung und Sortiment
Dichtungen, Schrauben und Flansche aus einer Hand – passend zueinander ausgelegt statt einzeln zusammengesucht.
Ihre Anfrage an Zickwolff
Senden Sie uns, was Sie haben – Bezeichnung, Norm, Menge, Termin. Den Rest klären wir mit Ihnen.
Eine Position oder eine Frage
Anfrage senden
Nicht lagernd? Wir beschaffen es – auch Einzelteile.
Bezeichnung, Norm und Menge genügen.
Mehrere Positionen
Stückliste senden
200 Positionen? Eine Stückliste genügt – wir liefern komplett.
Als Datei anhängen.
Hilfreich, falls schon bekannt: Projekt und Land, Termin, Zeugnisse, Verpackung und Sprache der Packlisten. Fehlt etwas, fragen wir nach.
Es eilt
Express anfragen
Bis wann brauchen Sie es? Express-Lieferung, auf Wunsch bis auf die Baustelle.
Schreiben Sie dazu, bis wann Sie das Material brauchen – wir sagen Ihnen, was möglich ist.
Fachliche Grundlage: KLINGER-Fachunterlage „Flachdichtungen: Grundlagen, Ausfall und Abhilfe, richtige Montage" (2018, gehalten bei Zickwolff) – Kernaussagen in eigener Formulierung – sowie Normfakten zu EN 13555, ASME B16.5, ASTM A193/A194 und Fachartikel; Prüfen, Dokumentation und Demontage nach dem VCI-Leitfaden zur Montage von Flanschverbindungen in verfahrenstechnischen Anlagen (Verband der Chemischen Industrie, August 2011) in eigener Zusammenfassung. Angaben ohne Gewähr – Anzugsmomente sind stets je Verbindung nach Herstellerangaben zu bestimmen; maßgeblich sind die aktuellen Normen und technischen Unterlagen.
Dieses Material liefern wir – Lieferfähigkeit, Lieferwege und Anfrage auf der Lieferseite →
